آلة ويڤالون
يأخذ هذا الدليل كيف تغير عوارض السدى في أفضل الأنوال الصناعية الصينية، مع الدقة والدقة وخفض الإنتاج. لا تبدأ العملية قبل النول وفصل مصدر الطاقة. ضع بطاقة إشعار، ثم تأكد من إثبات إثبات عدم وجود متبقٍ في خيوط السدى. هذه الطريقة البسيطة، ولكنها تمنع خسائر وجراحات الجزء الأكبر.
يقول المهندس الصيني لي وي، المتخصص في صيانة أنظمة الأقمشة: «تغيير جيد السدى الناجح يبدأ من قراءة الضوء، ولا يرفع العارضة». وأوضحت أهمية تسجيل العارضة القديمة، واتجاهها، وقيمة العارضة على لوحة التحكم. قبل الفك، تُثبت المسامير بشكل سريع بشريط ناعم، ويتم فحصها بشكل خاص عن التشققات أو التآكل. ثم قمت بدفع عربة الرفع الصحيحة، مع تفاصيل مركز العارضة بمحاذاة محور النول. لا تعتمد على القوة اليدوية وحدها.
للحصول على الإجراء العملي، استخدمنا كيفية تغيير عوارض السداة على الأنوال الصناعية، بالرجوع إلى دليل الشركة ورقم النول. تتراوح نقاط التثبيت بين الأنوال الصينية، حتى تحت العقد. بعد تركيب العارضة الجديدة، فحص المحامل، وعد ضبط حساسية الشد، ثم شغّل النول بسرعة. راقب شمول وصوت المحرك وتساوي تقاسم الدخل. قد لا يكون القياس الأول مثالياً. وهذه ملحوظة مهمة، لا عيباً يجب إخفاؤه. إلى أجل العمل، راجع الجزاء، وصحح التعديل قبل رفع السرعة.
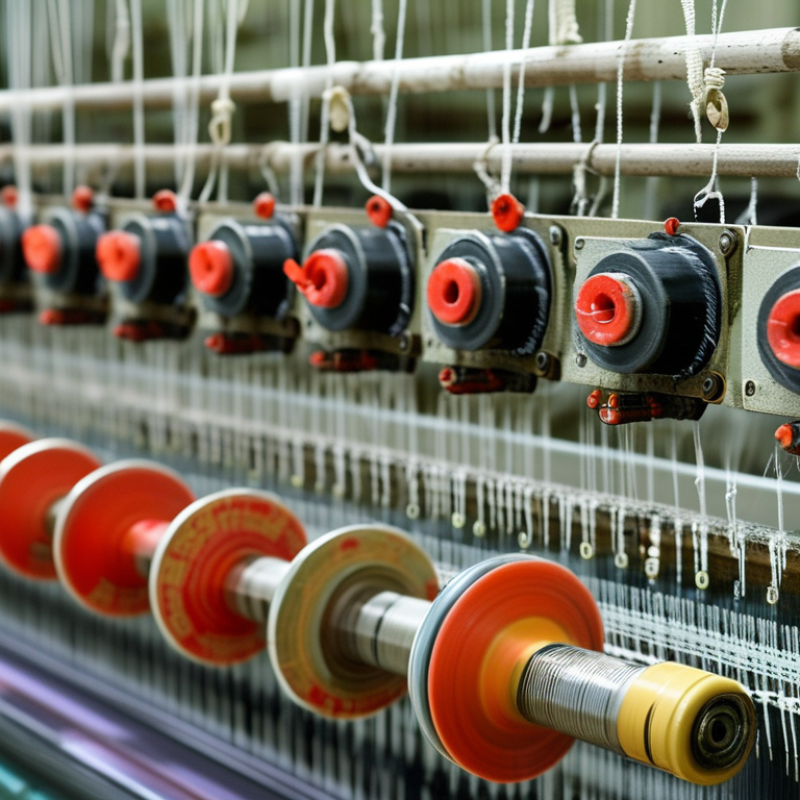
كيف تغير عوارض السدى في أفضل الأنوال الصناعية الصينية؟
عَارضة السدى هي البكرة التي تحمل خيوط السدى قبل دخولها منطقة الحياكة. تُثبت عليها المسامير بنوع دقيق، ثم تدفعها نحو النول بتوتر ثابت. تعمل العارضة مع نظام فتح المسامير، وحساسات الليزر، وآلية السدى الإلكترونية. وهذا ما لا يمكن تحديده عن طريق الخيط، ويحافظ على عرض القماش، ويمنع ظهور خطوط طولية مزعجة.
وبالتالي، ستشترى قوة شحن الأقمشة الدولية الصادرة عن ITMF لعام 2023 أن تقوم بشحن الأنوال المكوك العالمية بما يتجاوز 100 ألف وحدة. لذلك، أصبح تصميم العارضة عاملاً مهماً في الإنتاج السريع. في الأنوال الصناعية الصينية الحديثة، نستخدم حواف أكثر كفاءة، وأسطحًا أعلى تقريبًا، وأنظمة فرملة للتفاعل مع تغير وزن الخيط. عند تشغيل القماش الثقيل، قد تصل قطر العارضة إلى أكثر من متر، بينما تحتاج إلى أنسجة دقيقة للتحكم في الضوء بلطف. يظهر الفارق مباشرة عند حافة القماش.
وصفة خاصة بفحص استدارة العارضة، ورفاقه، وذوي المعرفة أثناء العمل. لا يكفي اختيار لا سريعا. معتدلة غير قابلة للزيادة قد ترفع الهدر وتزيد توقفات الصيانة. من واقع التشغيل، تبدو القراءات الرقمية اليومية اليومية، لكن الموضوع يكشف مشكلة صغيرة. وهذا جانب يحتاج إلى مراجعة مستمرة، لا إلى ثقة عمياء بالمواصفات. كما يمكن أن تختلف حسب نوع الألياف، وكثافة السدى، ومهارة العمل.
تبدأ مراحل تصميم عوارض السدى في الأنوال الحديثة، عرض النسيج، نوع الخيط، كثافته، وسرعة التشغيل المطلوبة. تُجري قياسًا على الخيط العملي، لأن الرقمية لا تنسى دائمًا التحكم به تحت الضغط. تعال هنا.
وبعد ذلك يتم تحديد قطر العارضة وطولها والسماح معًا، مع توزيع الوزن بشكل متوازن. يستخدم المهندس برامج المحاكاة لتقدير الانحناء والاهتزاز، ثم يراجع النتائج يدويًا. هذه مهمة مهمة في الأنوال الصناعية، وخاصة عند دوران والسرعات الصينية. تُضاف إليها فرامل وحساسات للجهد، وتختبر العارضة على حمل متدرج قبل تركيبها. يجب فحص التوافق بين محور العارضة ووحدة المسح، لأن احرافاً صغيراً قد يسبب خطوطاً غير مخطوطة في القماش. لتخفيف التحسين، لكن الاختبار ضجيجاً أو احتكاكاً غير متوقع. لذلك لا ينبغي أن يكون تصنيف الائتمان الأول نهائيًا.
نصائح: اترك المرونة مناسبة للشد، ولا تعتمد على السرعة معلنة فقط. يتم فحص الشخصية بعد كل تجربة. سجّل تغير كل ساعة، مع ملاحظة حرارة المحامل. إذا ظهر مرة أخرى، خفّض السرعة مؤقتًا وراجع التوازن، فالمشكلة قد تبدأ من تركيب بسيط. استخدم مواصفات السلامة المتاحة حسب ما تريد المصنع، واستعن بفني تقديمات عند تعديل الفرامل أو الحساسات.
| مرحلة التصميم | الهدف الرئيسي | المعايير الفنية النموذجية | تغيير تصميم شعاع الالتواء | المواد أو المكونات الشائعة | الفائدة التشغيلية |
|---|---|---|---|---|---|
| 1. تحضير الخيوط الأولي | قم بإعداد لفائف الخيوط لضمان فكها بشكل موحد وثبات الشد. | يتم فحص عدد الخيوط ونوع الألياف وكثافة اللفة وصلابة اللفة وعرض اللفة قبل تشكيل الحزمة. | تم تصميم العارضة وفقًا لنوع الخيط وعدد الأطراف المطلوبة. تساعد الحواف الملساء وصلابة اللف المتحكم بها على منع انزلاق الخيط وتلف الحواف. | أسطوانة شعاعية من الفولاذ أو الألومنيوم عالي الدقة، ذات حواف مصنعة آلياً، وأسطوانة لف مقوسة أو ذات سطح تحكم. | طبقات خيوط أكثر تجانسًا وعدد أقل من الأطراف المتكسرة أثناء المعالجة اللاحقة. |
| 2. التواء قطاعي أو مباشر | قم ببناء عارضة ذات أطوال خيوط متساوية ومسافات طرفية ثابتة. | عادةً ما تتطابق عروض العوارض الصناعية مع عرض عمل النول، وغالبًا ما تكون حوالي 1.9-3.6 متر. أما أقطار شفة العارضة فتكون في كثير من الأحيان حوالي 0.8-1.25 متر، وذلك حسب نوع النول وسعة الغزل. | تستخدم العوارض الأكبر حجماً حوافاً أقوى، ودعماً أفضل للمحور، وتوازناً أكثر دقة. ويتم التحكم في سطح الأسطوانة للحفاظ على هيكل أسطواني مستقر. | هيكل فولاذي ملحوم أو مصنع آلياً، محاور صلبة، محامل قابلة للاستبدال، معالجة سطحية مضادة للتآكل. | زيادة سعة الغزل وتقليل الحاجة إلى تغييرات متكررة في البكرات. |
| 3. تحديد المقاس والقص | استخدم مادة التسليح لتقوية خيوط السدى وتقليل الوبر والتآكل. | يتم التحكم في سرعة التحجيم ودرجة حرارة التجفيف والتقاط التحجيم ورطوبة الخيوط وضغط الشعاع وفقًا لبنية الألياف والخيوط. | يجب أن يقاوم العارضة الرطوبة والحرارة وتغيرات الشد المتكررة. وتزداد أهمية الأسطح المقاومة للتآكل والحواف المحاذية بدقة. | أسطح فولاذية مطلية، محامل محكمة الإغلاق، أعمدة من الفولاذ المقاوم للصدأ أو معالجة، طلاءات حواف مقاومة للرطوبة. | تحسين سلامة العبوة وتقليل المشاكل الناجمة عن تشوه الشعاع أو التآكل. |
| 4. تخزين ونقل الحزم | انقل وخزن العوارض المُجهزة دون إتلاف عبوة الخيوط. | يمكن أن تزن العوارض المحملة عدة مئات من الكيلوغرامات إلى أكثر من طن واحد، وذلك حسب العرض وكثافة الخيوط وقطر الحافة وطول العبوة. | تم تعزيز نهايات العوارض ونقاط الرفع. يوفر التصميم واجهات مناولة آمنة لعربات نقل العوارض وأنظمة المناولة العلوية ورفوف التخزين. | ألواح طرفية معززة، وفتحات رفع، ونهايات محاور محمية، وأجهزة قفل، وأسطح توجيه. | معالجة أكثر أمانًا، وتشوه أقل في الحواف، وانخفاض خطر تلف العبوة نتيجة الصدمات. |
| 5. تركيب النول | قم بتركيب العارضة بدقة وقم بتوصيلها بنظام الإطلاق. | يجب أن يتطابق قطر المحور، ومقعد المحمل، وخط مركز العارضة، وخلوص الشفة، وعرض عمل النول مع تكوين الآلة. | تستخدم العوارض الحديثة مقاعد محامل أكثر دقة وتفاوتات محاذاة محسّنة. كما تعمل واجهات التركيب القياسية على تبسيط عملية التركيب والاستبدال. | محاور أرضية، محامل مغلقة، فواصل دقيقة، وصلات قيادة مثبتة بمفتاح أو مشبك. | تغييرات أسرع في الشعاع وتقليل الاهتزاز الناتج عن عدم المحاذاة. |
| 6. عملية التحرير الإلكتروني | حافظ على شد السدى ثابتًا تقريبًا مع انخفاض قطر الشعاع. | يتم التحكم في شد الخيوط عادةً من خلال خلايا الحمل، أو التغذية الراجعة لعزم الدوران، أو حساب سرعة الشعاع، أو مزيج من هذه الطرق. | تم تصميم العارضة بتوازن دوراني دقيق وانحراف منخفض بحيث يمكن لمحرك الإيقاف تطبيق عزم دوران ثابت طوال دورة النسيج. | عمود متوازن، وصلة محرك متوافقة مع جهاز التشفير، عناصر نقل عزم الدوران، مجموعة شفة صلبة. | كثافة نسيج أكثر اتساقًا، وعدد أقل من قضبان الشد، وتحسين استقرار النسيج. |
| 7. النسيج عالي السرعة | يعمل بشكل موثوق في ظل التسارع والتباطؤ المتكررين والتوتر الدوري. | قد تعمل الأنوال الحديثة عالية السرعة بمعدل عدة مئات من الخيوط في الدقيقة، وذلك حسب نوع النول، وبنية النسيج، وعرض المشط، وخصائص الخيوط. | يتم إعطاء الأولوية للتوازن الديناميكي، وانخفاض اللامركزية، وصلابة العمود الكافية، ودقة مركزية الشفة للحد من الاهتزاز وتقلبات الشد. | عمود فولاذي عالي القوة، هيكل شفة صلب، مقاعد محامل مصنعة بدقة، مثبتات مقاومة للاهتزاز. | انخفاض الاهتزاز، وتقليل انقطاع الخيوط، وتحسين تجانس النسيج عند سرعات إنتاج أعلى. |
| 8. الأتمتة ومراقبة البيانات | مراقبة حالة العارضة وتنسيق بيانات الإنتاج مع نظام التحكم في النول. | تشمل نقاط المراقبة النموذجية قطر الشعاع، وسرعة الدوران، وشد السدى، وطول الخيط المتبقي، وعزم الدوران، والاهتزاز غير الطبيعي. | يُقترن الشعاع الميكانيكي بأجهزة استشعار، ونظام تعريف مشفر، وسجلات إنتاج رقمية. يدعم التصميم تحديد المواقع بشكل متكرر وقراءة موثوقة لأجهزة الاستشعار. | أجهزة التشفير، وأجهزة استشعار التقارب، وخلايا الحمل، وتحديد الهوية باستخدام تقنية RFID أو الباركود، وواجهات الاتصال الصناعية. | الصيانة التنبؤية، وتتبع استخدام الشعاع، واستكشاف الأخطاء وإصلاحها بشكل أسرع، وتقليل حالات التوقف غير المخطط لها. |
| 9. تغيير القماش | استبدل العارضة النهائية بسرعة مع الحفاظ على إعدادات الماكينة. | يعتمد وقت التغيير على كتلة العارضة، ومعدات المناولة، وإمكانية الوصول إلى النول، ومستوى تحديد المواقع التلقائي. | تساهم وصلات القفل السريع، وأبعاد الشعاع القياسية، ومواضع المرجعية القابلة للتكرار في تقليل التعديل اليدوي. | وصلات سريعة الفك، وأطواق تحديد المواقع، ودبابيس القفل، وعلامات مرجعية، وتجهيزات مناولة متوافقة. | تقليل وقت التوقف وتحسين جودة إعادة التشغيل بعد استبدال الشعاع. |
| 10. الصيانة وعمر الخدمة | الحفاظ على دقة الأبعاد والتشغيل الآمن خلال دورات الإنتاج المتكررة. | يشمل الفحص عادةً استواء الحافة، وانحراف العمود، وحالة المحمل، وتآكل السطح، وإحكام التثبيت، وسلامة اللحام. | تستخدم التصاميم الحديثة أجزاء قابلة للاستبدال، ومحامل يسهل الوصول إليها، وطلاءات واقية، ومكونات معيارية لتبسيط عملية الإصلاح. | محامل قابلة للاستبدال، وطلاءات مقاومة للتآكل، وعناصر قفل قابلة للصيانة، ولحامات سهلة الفحص. | عمر خدمة أطول، وتكلفة صيانة أقل، وأداء إنتاجي أكثر قابلية للتنبؤ. |
يوجد مواد عوارض السدى وهندستها الدقيقة مباشرة في الخيط داخل الأنوال الصناعية الصينية. فالعقدة مصممة خصيصاً لتتحمل التزامن والتحميل دون تأخير بسرعة. أما سبائك الألمنيوم فتخفف الوزن، ولكنها تحتاج إلى تصميم دقيق للحواف ونقاط التثبيت. الأقل الأقل خيار الخيار الجديد.
تبدأ الجودة من استرشد ودقة مراكزها. انحراف صغير قد يسبب اختلافاً في شد الجينز، وخاصة عند سرعات التنس. لذلك تقيس الورش لسبب مماثل، والانحراف الشعاعي، وتوازن العارض قبل تركيبها. كما هو الحال مع التشوهات الجلدية المتضررة من الجروح الجلدية من التنسيل. حافة خشنة واحدة قد تفسد ساعات العمل.
تساعد التقنية الدقيقة على توزيع الضغط بين الروابط، وتقلل الاهتزاز عند دوران العارضة. وتحتاج إلى تغيير محورها إلى قوة انجليزية، لأن فرقاً بسيطاً يغير محوره. في التشغيل اليومي، يجب فحص المحمل، وتغيير لونه. عامل الرطوبة مهم، ولا ينبغي له أن يهمله. بعض الأعطال التي تُنسب إلى جهاز التحكم تبدأ من عدم التوازن. وقد لا تزيد في نسبة المادة الوحيدة؛ فالتصميم، والصيانة، وطريقة تركيب الخيط تعمل معاً. الفني المترس سجل القراءات السابقة للعمل وبعده، ثم يقارنها. ليست نتيجة كل جديد. لكن القياس يكشف سبب المشكلة بدقة.
يقارن الرسم البياني القيم الهندسية النموذجية لشعاع سدى بطول 2.4 متر بنفس الشكل الهندسي وظروف التحميل. يُقدّر الانحراف بناءً على صلابة المادة: يوفر الفولاذ أقل تشوه بين المعادن التقليدية، بينما يقلل الألومنيوم الكتلة ولكنه ينحني أكثر، في حين يوفر هيكل ألياف الكربون أعلى صلابة نوعية وأقل إمكانية للتشوه. كما تُسهم عمليات التصنيع الدقيقة والدوران المتوازن ومحاذاة المحامل المحكمة في الحفاظ على شد السدى مستقرًا.
خصائص المواد المرجعية: معامل مرونة الفولاذ الإنشائي ≈210 جيجا باسكال، ومعامل مرونة سبيكة الألومنيوم ≈69 جيجا باسكال، ومعامل مرونة مركب ألياف الكربون ≈140 جيجا باسكال. هذه القيم هي حسابات هندسية تمثيلية، وليست قياسات من شركة مصنعة محددة.
يؤدي الرسام دوراً دقيقاً في ضبط عوارض السدى أثناء الخياط، وليس مجرد نتائج. يبدأ بفحص ترتيب العين، ثم التأكد من مرور كل خيط بالعين الصحيح. أي خطأ صغير قد يتسبب في فراغات اختيارية من القماش أو خطوط عرضية في. لذلك يتم مراجعة مخطط السدى بشكل جزئي قبل النول، ويتم فحص كامل العارضة التي تمت دراستها بشكل غير دقيق. كما يراقب القضاء من بداية الوردية حتى انتهاء.
أثناء التشغيل، يقارن الرسام بين حركة القماش العارضة وسرعة الجفاف. إذا لاحظت ارتخاءً مؤكداً، يخفف السرعة ويفحص المكابح وحواف العارضة. نشرة سريعة دائمًا للحل الأفضل. يؤدي الخيط أكثر إلى أقمشة هندية أو تشوه. من العمل الفعلي، يساعد على تسجيل القراءات الكاملة للساعة الواضحة من البداية. ومع ذلك، لا للأخير لكنها بكل صورة؛ فالقطن الصناعي يحتاج إلى إعدادات مختلفة. ستستبدل هذه مرة أخرى.
ملحوظة: قم بتنظيف موضع العارضة قبل تركيبها، وتأكد من تكاملها. استخدم جهاز قياس الرقابة، ولا تعتمد على النظر في العناصر. قم بفحص أول متر من القماش بعد التشغيل مباشرة. دوّن وسببها، حتى تتمكن من تحقيق النجاح. لا تهمل صوت الثورة؛ لقد واجهنا مشكلة قبل ظهور العيب. كناً الزهرة. فالسرعة بلا تبعت نسبة الهدر.
قدرة قوية ومباشرة السدى في الأنوال الصناعية بقدرتها على تحقيق قمصانها المستقيمة والتوازن أثناء التشغيل. يبدأ التقييم بفحص قامة الجسم العارضة وحوافها، لأن إحرافًا بسيطًا قد يستنتج اكتشافًا في السدى. يجب قياس الانحراف بأداة دقيقة، لا بالعين الزوجة. هذا مهم.
ويراقب توزيع الضمانات على كامل العرض، مع مقارنة فارس في الأصل من فارس واليسرى والنصف. العارضة المحتملة للتنوع، وتمنع تكوين مناطق كثيفة أو إخوانية في النسيج. كمافحص تُخشونة السطح، قطر اللف، وثبات التوصيلات. وقد يؤثر ذلك على ضغط الضرب، وخاصة في الورشة المتعلقة بالرطوبة الضعيفة. ولهذا السبب تقوم بزرقات القياس بالنتائج، وليس الرقم منفردًا.
يطلب منكم اختبار العارضة تحت سرعة إنتاج قريب من اليومي. تُسجل الاهتزازات، الضجيج، لذلك الحرارة بعد ساعات من العمل. التوافق مع النظام أساس عامل مهم أيضًا. قد تستغرق وقتًا طويلاً في الاختبار، ثم يخففها وبعدها كاملًا. هنا للحصول على التكنولوجيا الجديدة. ومع ذلك، لا يكفي الاعتماد على الخبرة وحدها؛ فبعض الاختيارات تختار بالاعتياد معدات محددة. مراجعة السجلات العالمية والمستهلكين العلميين حكمًا أكثر موثوقية.
: سبائك الألمنيوم تقلل الوزن أثناء الدوران. لكنها تحتاج حواف دقيقة ونقاط تثبيت قوية. الوزن وحده لا يكفي.
لأن انحرافاً صغيراً قد يغير شد السدى. يظهر الأثر بوضوح عند السرعات العالية. القياس بالعين غير كافٍ.
تُقاس الاستقامة، والانحراف الشعاعي، والتوازن. كما يُفحص قطر اللف وخشونة السطح. كل رقم يحتاج إلى مقارنة.
قد يسبب تمزق الخيط أو اضطراب حركته. حافة واحدة خشنة قد تفسد ساعات من العمل. تبدو المشكلة صغيرة.
يساعد على تقليل الاهتزاز أثناء دوران العارضة. كما يحافظ على انتظام الشد عبر عرض النسيج. التوازن هنا حاسم.
تُراقب الاهتزازات والضجيج ودرجة الحرارة بعد ساعات التشغيل. تُقارن النتائج بسرعة إنتاج قريبة من الاستخدام اليومي. لا يكفي اختبار قصير دائماً.
نعم، قد تغير الرطوبة بعض ظروف الضغط والاحتكاك. لذلك تُسجل القياسات مع ظروف الورشة. هذا تفصيل يُهمل أحياناً.
يسجل الفني القراءات قبل التشغيل وبعده. ثم يقارن التغيرات مع سجلات الأعطال والاستهلاك. الخبرة مهمة، لكنها ليست دليلاً كاملاً.
قد تظهر مناطق كثيفة أو رخوة في النسيج. وقد يبدو الخلل كأنه مشكلة تحكم. أحياناً يكون السبب ميكانيكياً فقط.
لا، فالتصميم والصيانة والتركيب تعمل معاً. قد تفشل عارضة جيدة بسبب تثبيت غير متوازن. هذه نقطة تستحق المراجعة.
ووضعت هذه المقالة دور عوارض السدى في الأنوال الصناعية الصينية، واخترا عنصراً أساسياً لتحقيق خيوط السدى وعشراتها بسبب انسيابها وتفضيلها أثناء الظهيرة. وتوضح المراحل الحديثة تصميمها، بدءاً من تحديد الأبعاد والسعة الأساسية، بشكل اختياري للمواد الصحيحة، الوصول إلى استخدام التكنولوجيا الدقيقة بشكل رئيسي الاهتزاز والانحراف وثبات النول وجود القماش.
كما تستعرض باختصار دور الرسّام أو نظام ضبط العقوبات في تطبيق توزيع السدى وتصحيح البقع خلال عملية التشغيل، مع التركيز على أهمية إعادة تدوير الزجاجات النظيفة والتجديد. تقدمت مفاهيم حول كيفية تغيير عوارض السداة على الأنوال الصناعية بطريقة آمنة ومنظمة، مع التركيز على توافق العارضة مع مواصفات النول وسرعة الإنتاج. وواسعة عوارض السدى بقدرتها على توفير المتوازن، وتخفيض انقطاع التيار الكهربائي، وتحمل التشغيل المستمر، وجودة العرض.